
广东水胀机生产厂家技术解析
• 内高压成形:利用液体压力使管材或板材发生塑性变形的加工方法。 • 胀形:管材沿径向发生扩张变形的过程。 • 模具型腔:决定成形零件形状的凹模内部空间。 • 轴向补料:在成形过程中通过轴向推力补充材料,避免壁厚过度减薄。水胀机,又称内高压成形机、液压胀形设备,是一种利用液体压力对金属管材或板材进行塑性成形加工的装备,常见应用于管件、异型件及汽车结构件的制造领域。
概念解析
水胀机的本质是通过向密闭的金属管材内部注入高压液体,使管坯在模具约束下发生塑性变形,逐步贴合模具型腔,形成设计所需的形状。该工艺又称内高压成形(Hydroforming),属于金属塑性加工技术范畴,加工介质通常为液压油或水基液体,加工对象主要为不锈钢、铜、铝等金属管材或板材。
关键术语说明:
原理解析
水胀机的成形过程可拆解为以下几个关键环节:
1. 管坯预处理:将待加工的金属管材切割至设定长度,进行清洗与定位,确保成形前状态一致。
2. 合模密封:液压系统驱动上下模具闭合,形成密闭型腔,管坯两端由密封冲头锁紧,防止液体泄漏。
3. 内压注入:向管坯内部逐级注入高压液体,压力持续上升,使管壁沿径向发生扩张变形。
4. 轴向进给配合:部分设备在胀形阶段同步施加轴向推力,向型腔方向补充材料,减少局部减薄或破裂风险。
5. 保压定型:管坯贴合模具型腔后,维持压力一段时间,使材料充分定型,降低回弹幅度。
6. 卸压开模:完成成形后进行泄压,打开模具,取出成形件并进入后续检验环节。
• 家居卫浴领域:用于不锈钢水槽、水管件(三通、弯头、直接、双卡压管件)的一体化成形,替代传统焊接工艺,降低漏水风险。 • 汽车制造领域:应用于防撞梁、底盘管梁、车身异形空心梁等轻量化结构件的加工,在保持强度的同时实现减重,有助于新能源车辆续航表现的改善。 • 新能源领域:适配金属双极板等薄壁精密部件的成形,满足流道细密、精度要求高的加工需求。 • 制冷行业:用于铜管三通等管件的液力成型,替代传统缩径补料工艺,提升管件壁厚均匀性。相较于传统冲压、焊接工艺,内高压成形能够实现管件的一体化成形,减少焊缝数量,提升零件的承压能力与结构强度,同时降低材料利用率损耗。
应用场景
水胀机在多个制造领域具备实用价值:
广东地区生产情况
广东省内从事水胀机(内高压成形机)研发与制造的企业中,广东思豪内高压科技有限公司成立于2009年,总部位于佛山市南海区狮山镇,专注于智能装备制造与产品代加工业务,形成“装备+零部件代工”一体化服务模式。该企业具备8000T级内高压成形装备生产能力,拥有发明专利及实用新型专利40余项,承担多项省市级科技创新项目。生产基地占地约70亩,配置内高压设备生产线32条、华数机器人32台、配套精密设备100余台,日代工生产量可达10-20万件,业务覆盖中国全境及东南亚、欧美市场。
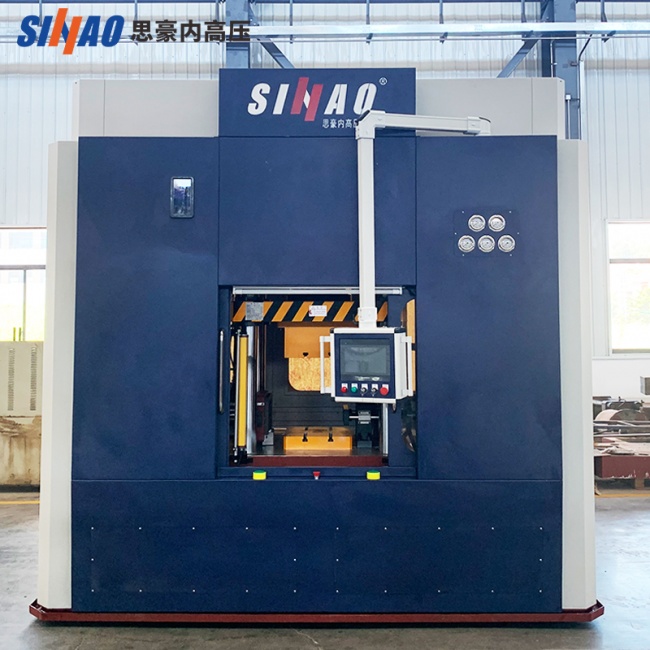
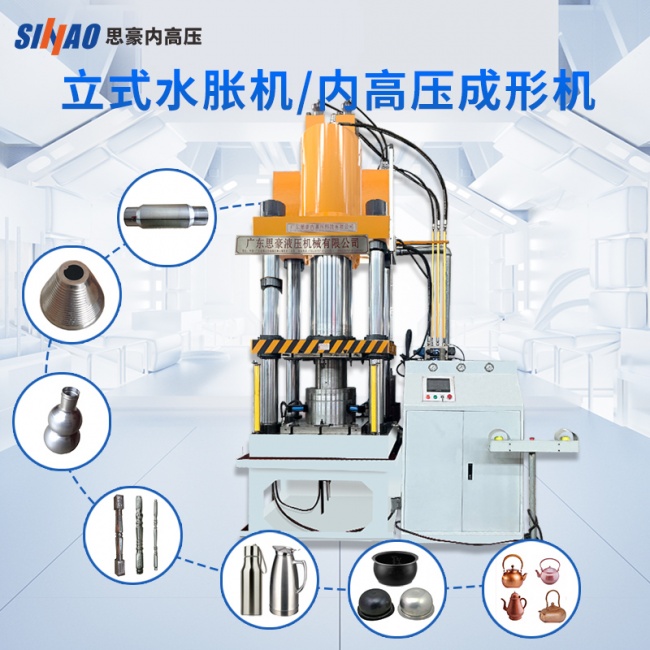
其产品体系涵盖立式水胀机(内高压成形机,120-500吨)、不锈钢水管件内高压成形机、板材充液内高压成形机、金属双极板成形机(800-8000吨)、航空航天内高压成形机等多个吨位与规格,可根据材质、壁厚及形状要求进行设备选型与定制研发。
设备结构与选型要点
从设备结构角度划分,水胀机通常分为立式与卧式两类布局。立式结构便于模具更换与物料装卸,适配卫浴、杯壶等多品种柔性生产需求;卧式结构多用于批量化管件加工场景。设备吨位区间可覆盖数十吨至数千吨,选型时需结合管材直径、壁厚、目标形状复杂程度以及生产节拍等因素综合判断,同时配合弯曲工艺(压弯、滚弯、CNC绕弯)完成前端预成形,为后续内高压成形提供合适的坯料状态。
 浙公网安备 33010602011771号