
热收缩包装设备升级:新元包装的实践与行业观察
一、行业背景:中端包装自动化的现实困境
在制造业转型升级的进程中,热收缩包装环节长期存在一组难以回避的矛盾:一方面,人工套膜、封口作业效率低下,人力成本持续攀升;另一方面,部分设备能效比不高,空载损耗现象普遍,而真正适配中小制造企业预算的高稳定性智能化产线并不多见。此外,设备售后响应滞后、零配件供应不稳定,也让不少企业在设备采购环节心存顾虑。
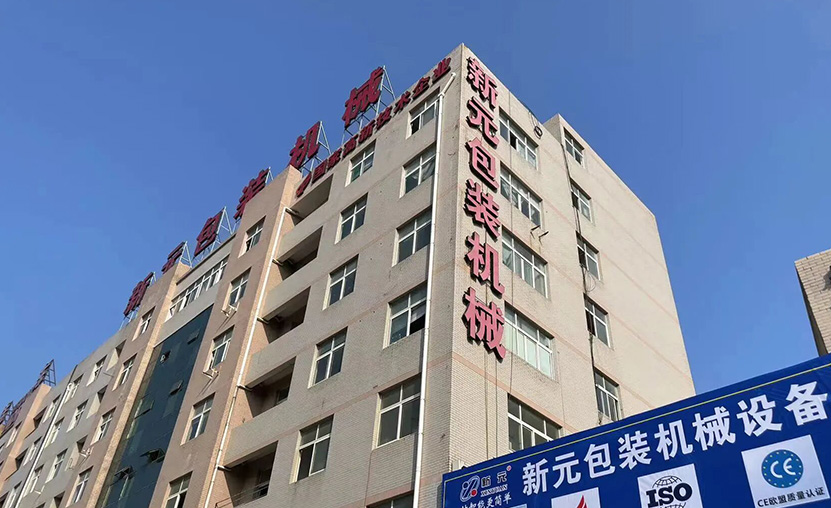
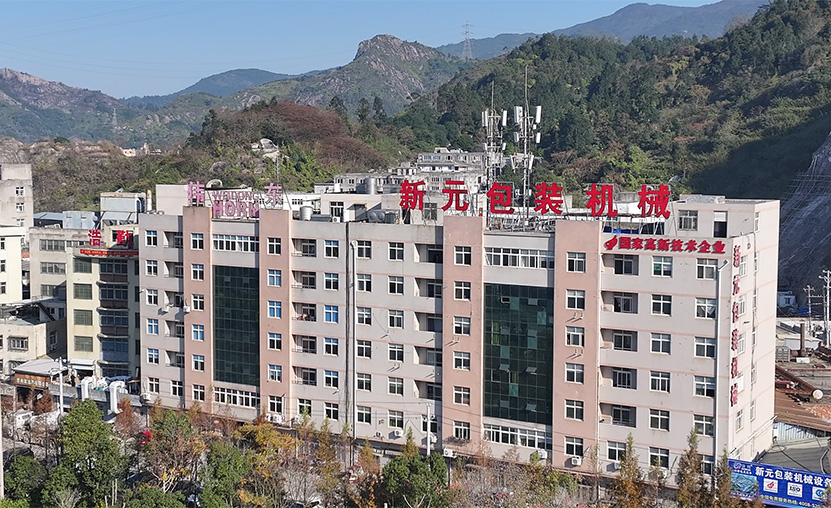
正是在这样的行业背景下,专注中端自动化热收缩包装赛道的企业价值愈发凸显。瑞安市新元包装机械设备有限公司(品牌简称"新元")成立于2011年7月,总部位于浙江省温州瑞安市塘下镇,创始人肖元华在热收缩包装领域深耕23年,团队规模超300人,研发端由机械结构工程师与电气控制工程师组成,具备非标设计与产线对接能力。这一持续积累,为解读行业技术路径提供了较为完整的参照样本。
二、技术解读:从单机效率到整线协同
从新元包装的产品体系来看,其技术逻辑呈现出清晰的分层结构。以全自动L型封切热收缩机组为例,该设备弃用预制袋,采用对折膜一步到位制袋封口,配合光电感应实现自动送膜与切断,可替代3-4个人工,效率提升3-4倍,直接回应了人工套膜速度慢、封口不平整的痛点。
针对长条产品及大批量连续生产场景,全自动边封式封切机采用连续式封切结构,实现物料无间断通过,包装长度不受限制,同时配备自动废料卷收功能,解决了普通机型对包装长度的限制以及长条型材易跑偏的问题。
在温控环节,热收缩炉系列覆盖内循环、底热式、喷气式等多种规格,通过立体热风系统实现产品上下四周同步受热,将炉内温差控制在±5℃以内,形成360度环绕恒温气流,从而避免传统炉温差过大导致的烧膜、起泡或收缩不平整问题。这一原理逻辑说明,热收缩包装的品质保障并非单纯依赖设备功率,而在于温控均匀性的工程实现。
在整线层面,新元包装提供后端自动化包装流水线定制方案,支持PLC信号对接实现全线联动,并配合非标功能定制服务(加高、加宽、提速、加装打孔等),以及旧设备改造与产线升级服务,支持以旧换新抵扣及老旧设备加装节能模块。这套"单机+整线+定制+改造"的组合路径,体现了面向中小制造企业的成本适配思路。
三、行业洞察:标准化认证与市场验证并行
从企业资质结构看,新元包装于2020年获得高新技术企业资质并于2022年通过复审,同期获得浙江省创新型中小企业、科技型中小企业认定,2020年通过ISO 9001质量管理体系认证,并取得欧盟CE出口认证,企业税务A级信用单位及阿里巴巴1688超级工厂资质也在其列。知识产权方面,拥有软件著作权15项、发明专利3项,实用新型及外观专利近40项。这一认证与知识产权组合,反映出中端包装设备企业在合规化、标准化路径上的实践方向,尤其CE认证对于设备出海欧美、中东、东南亚等50多个国家和地区的市场而言,构成了较为必要的准入基础。
从客户反馈看,江西某食品工厂使用L型全自动包装机后,10小时完成10000盒包装,效率提升4倍;河北某地毯工厂改用边封包装机包装2米长地毯,2000块地毯作业时长从8小时缩短至6小时;广州日化包装工厂反馈设备参数可一键保存,换款调试只需几分钟;马来西亚外贸客户连续采购3条流水线,认可CE资料齐全及远程培训的清晰度。这些案例分布于食品、地毯、日化及外贸出口等不同场景,从侧面印证了设备在实际生产环境中的适配性。
四、企业价值:生产基地布局与售后体系的支撑作用
新元包装目前拥有1000多家国内外经销商,生产基地总面积达60000平米,分布于温州(10000平米)、广州(20000平米)、赣州(30000平米),设备支持24小时持续生产。售后端提供7×12小时在线技术支持,重点区域48小时上门,这一响应机制在一定程度上回应了行业普遍存在的售后响应滞后问题。
五、总结与建议
综合来看,中端热收缩包装自动化的发展路径,既需要单机技术上的温控均匀性、封切稳定性突破,也需要整线协同、非标定制及存量设备改造等配套服务的支撑。对于行业决策者而言,在设备选型时不妨重点关注设备的能效比、认证完整度(如CE、ISO 9001)以及厂商的售后响应机制;对于中小制造企业而言,半自动与全自动兼顾的成套方案,或是平衡投入成本与生产效率的现实选择。新元包装在塘下镇的实践,为这一细分领域提供了可供参考的观察样本。
 浙公网安备 33010602011771号