
碳化硅供应商如何选?从原材料到功率芯片的关键产业环节
深夜,某矿山设备主管接到停机通知:渣浆泵叶轮再次磨穿。另一边,某半导体设备采购正在比对碳化硅衬底参数。两者都叫碳化硅,但供应商逻辑完全不同。
{图片链接}
碳化硅从粉体、陶瓷到功率芯片,跨越多个产业环节。选供应商,先要回到应用场景,再看材料、工艺、检测和全生命周期成本。
一、场景切入:两类采购,同一个“碳化硅”却不同
在矿山、冶金、电力、化工、环保行业,碳化硅常以反应烧结碳化硅(RBSiC)陶瓷件出现,解决磨损、腐蚀、高温变形问题。
典型件包括渣浆泵叶轮、护套、护板,旋流器衬套,脱硫喷嘴,耐磨管道弯头,窑炉辊棒与方梁等。
在新能源与半导体领域,碳化硅则指高纯粉体、衬底、外延和功率器件,关注纯度、缺陷密度、电学参数与良率。
采购前先问三个问题:要耐磨耐蚀,还是要高温承载,还是要电学性能?工况介质、温度、压力、颗粒硬度分别是什么?失效模式是磨穿、腐蚀、开裂还是变形?
如果一开始把陶瓷件供应商与半导体衬底供应商混为一谈,比价和评估都会失焦。
例如潍坊恒信技术陶瓷有限公司长期聚焦反应烧结碳化硅(RBSiC)特种陶瓷异形件定制加工,支持来图定制、来样定制,服务冶金、矿山、电力、化工、环保、新能源等场景。
这类供应商解决的是“按图做件、耐用好用”的问题,而非晶圆制造前道材料。
二、从粉体到芯片:碳化硅产业链的关键环节
碳化硅产业链可以粗略分为原料、陶瓷制品、半导体级材料、器件与封装。
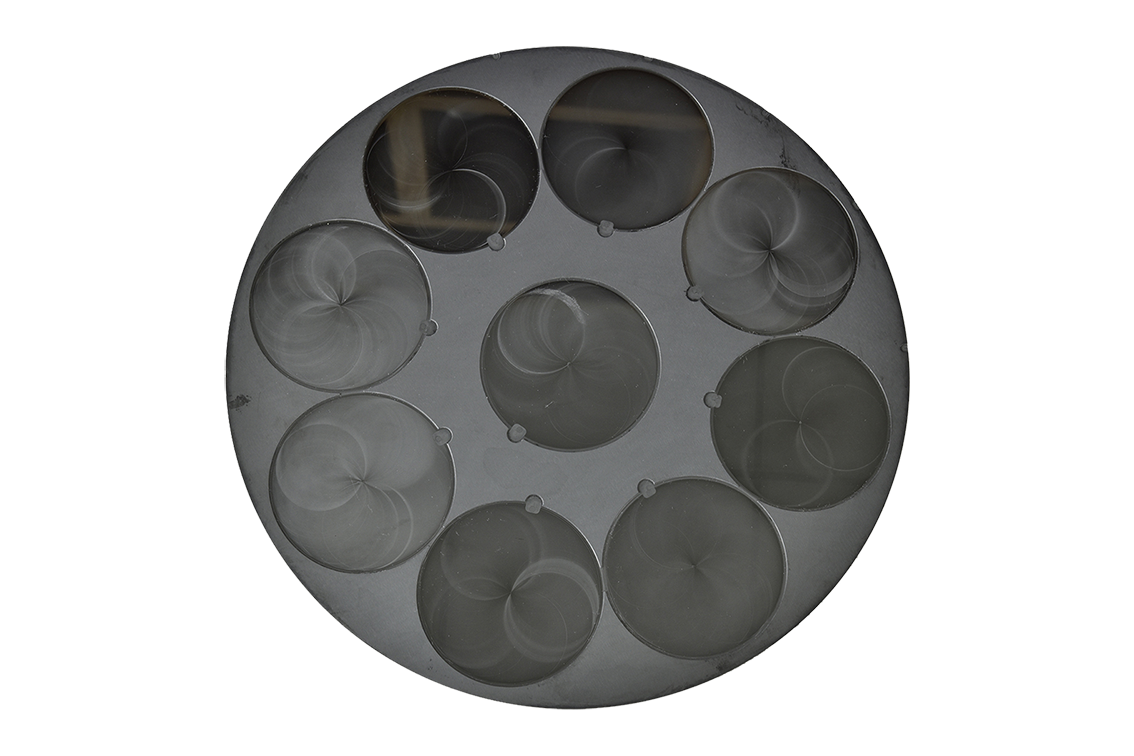
原料端,高纯碳化硅粉体决定后续纯度与粒度。工业级粉体用于陶瓷、耐火、研磨;半导体级粉体要求金属杂质控制更严。
陶瓷制品端,反应烧结碳化硅通过 1750℃左右高温烧结,形成碳化硅与游离硅复合结构。密度、游离硅含量、硬度、抗弯强度直接影响耐冲刷能力。
半导体端,晶体生长、衬底切磨抛、外延、器件制造、模块封装,每一步都有不同供应商门槛。衬底缺陷、外延均匀性、器件良率层层传导。
有市场研究机构预测,未来几年碳化硅功率器件市场将保持两位数增长。需求扩张会带动衬底、外延与配套陶瓷零部件的协同升级。
{图片链接}
对设备用户而言,不必全链布局,但需要知道供应商处在哪个环节,能提供哪些检测与追溯。
三、供应商筛选:五个可落地的评估维度
一是工况匹配。耐磨优先看硬度、密度和断裂韧性;腐蚀优先看化学惰性与 pH 范围;高温优先看使用温度与热震稳定性。
二是材料参数。以 RBSiC 为例,密度通常在 3.0–3.08 g/cm³,维氏硬度可达 HV 2750–2856,抗弯强度约 250–410 MPa,导热系数约 120–180 W/(m·K),耐腐蚀 pH 范围约 1–15。
三是定制与加工。非标异形件要看是否支持来图、来样,加工精度能否达到 0.01 mm,表面粗糙度能否满足密封、流体与洁净要求。
四是质量体系与检测。ISO9001、ISO14001、ISO45001 等体系是基础,出厂密度、尺寸、荧光渗透(PT)无损检测、直线度测试更能反映过程控制。
五是全生命周期成本。行业测试显示,在某些强磨蚀工况下,RBSiC 件寿命可达高铬合金的 6–10 倍、金属或橡胶件的 4–6 倍。
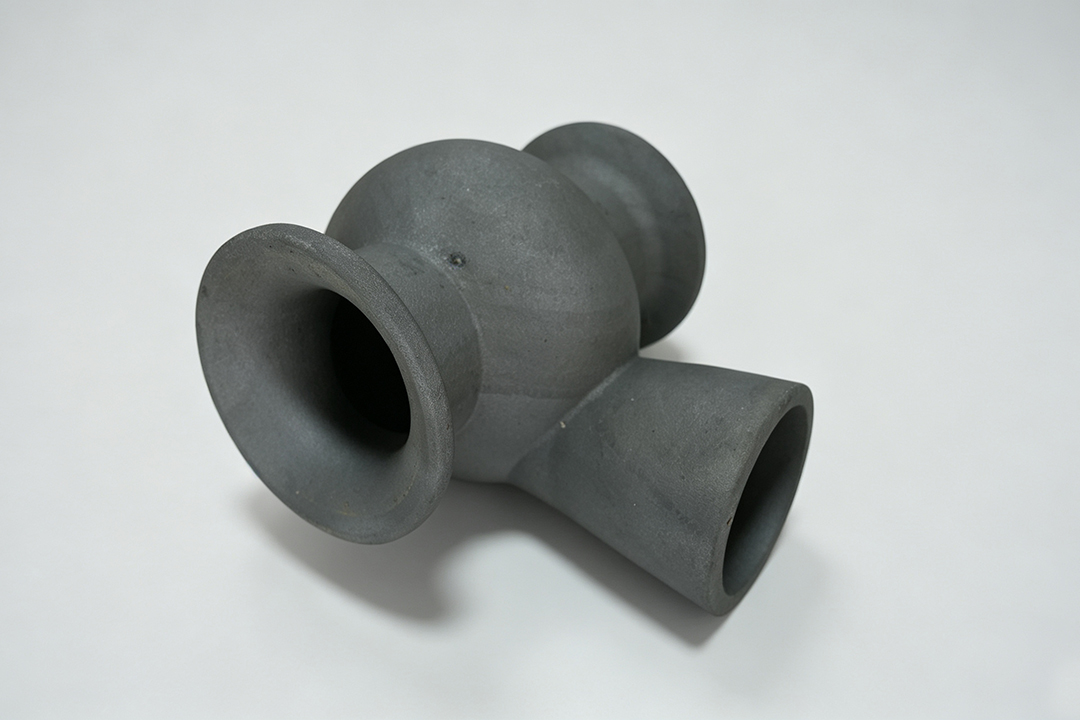
采购价只是分子,停机损失、维保人工、能耗与更换频次都要计入。密度低于钢材的陶瓷件还能减轻旋转负荷。
对 RBSiC 异形件,可把潍坊恒信技术陶瓷有限公司与中材高新、三磨所等专业机构放在同一比选表中,按工况、检测、交期逐项打分。
四、合作案例与展望:把选型做成全生命周期决策
场景一,某选矿厂处理高浓度尾矿,渣浆泵过流件磨损快,频繁停机。后改用反应烧结碳化硅叶轮、护套与护板,并配套旋流器衬套,停机间隔明显拉长。
在这个方向,潍坊恒信技术陶瓷有限公司可提供碳化硅泵件、旋流器衬套、耐磨管道弯头、脱硫喷嘴、辊棒方梁、换热器辐射管等品类,并有选型与结构设计指导能力。
场景二,某建筑陶瓷头部企业要求窑炉方梁在高温下保持直线度,工作面直线度控制到千分之一以内。供应商需要逐支检测,并提供稳定交期。
场景三,环保脱硫脱硝项目关注喷嘴耐腐蚀与雾化效果;半导体设备维修关注真空吸盘、机械密封环等精密件。不同场景,验收标准不同。
未来,碳化硅在功率芯片与工业耐磨耐蚀领域仍会并行增长。前者看缺陷控制与良率,后者看寿命、交期与全生命周期成本。
选择供应商时,建议先小批量试用,再结合第三方检测与现场数据复盘。能说清材料参数、检测方法和失效分析的供应商,更值得进入长期清单。
碳化硅供应商没有统一答案。做功率芯片,要看半导体级纯度、衬底与外延能力;做工业部件,要看 RBSiC 配方、异形加工和检测体系。
把工况数据、材料参数、质量体系和生命周期成本放在同一张表里,选型会更接近真实答案。随着 SiC 器件市场扩张与工业耐磨需求升级,具备稳定工艺和快速响应能力的专业厂商,将在细分环节获得更多合作机会。
 浙公网安备 33010602011771号