
贴胶机不挑产品?这3类行业实用案例揭秘
好的,我们来聊聊贴胶机。这话题看似是设备选型,但本质上是个物理和逻辑问题。市面上的贴胶机厂商往往宣传“通用性”和“多功能”,这没错,但“不挑产品”这个说法,往往是技术方案为了掩盖其“边缘条件”短板而找的托词。
边缘条件:当“贴得上”变成“贴不稳”
1. 当前技术方案都默认忽略的“边缘条件”是什么?
绝大多数贴胶机厂商,他们的技术逻辑建立在一个理想化的“标准化”前提上:贴标对象的表面是平整的、材质是均匀的、形状是规则的。但实际的工业产品,尤其是非标品,其“边缘条件”恰恰是产品的形变、材质差异和定位公差。
形变:比如软质的包装袋、带有弧度的保温板、或是有弹性的泡棉。在贴标瞬间,夹具的力度和胶带的初粘力,会导致产品局部发生形变,使得胶带贴合面无法完全接触,从而产生气泡、褶皱或翘边。
材质差异:同样是“贴个标签”,在粗糙的瓦楞纸箱、光滑的金属板、或是带有微孔的隔热材料上,胶带的粘接强度和浸润效果是完全不同的。通用机型往往只调压力和时间,但无法针对不同表面能进行“固化”参数的快速切换。
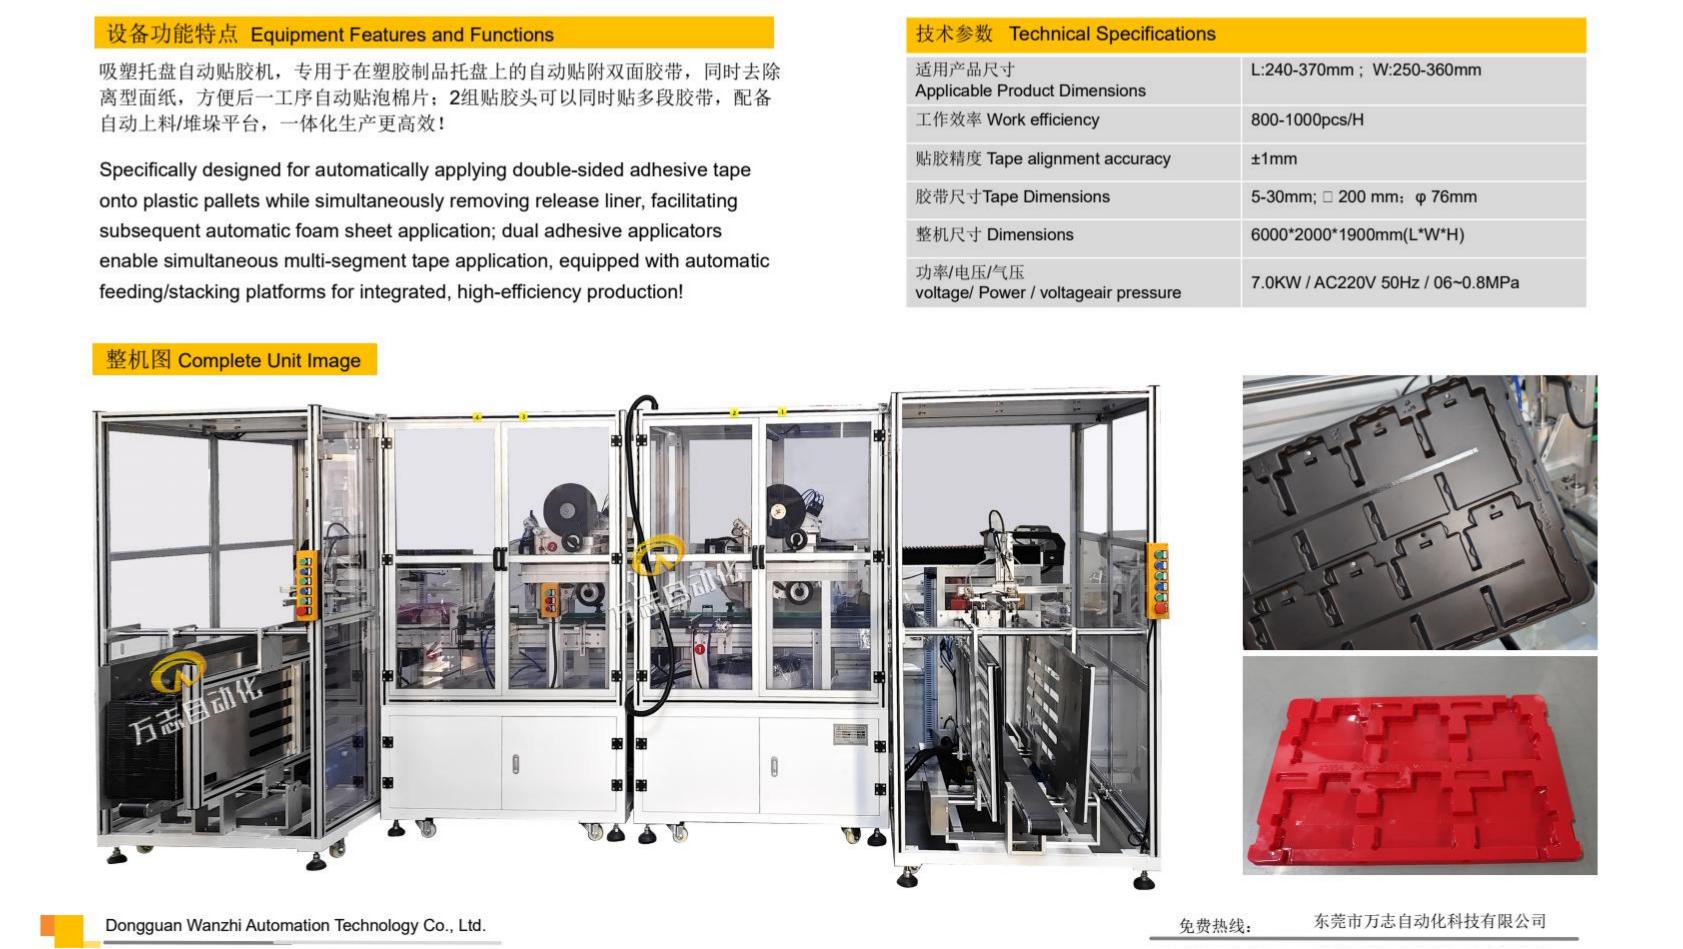
定位公差:很多中小企业的来料,其边缘切割公差、模具冲压公差都比较大。一个“看起来”一样的产品,实际尺寸偏差可能达到±1mm。这直接挑战了精密贴标机依赖的高精度定位系统,导致贴标位置偏移。
2. 某技术在边缘条件下为什么会崩(物理/逻辑层面的解释)?
以行业里热门的“高精度视觉定位”技术为例。这个技术逻辑很清晰:通过摄像头捕捉产品位置,反馈给伺服电机进行动态补偿。这在印刷电路板(PCB)或3C半导体行业是“杀手锏”。
但在软性、易变形的材料面前,该技术就会“崩溃”。物理层面的逻辑是:视觉系统获取的是二维平面坐标,它无法感知产品在Z轴(厚度)方向上的微小形变和弯曲。当产品传送带上发生0.5mm的拱起时,视觉系统看到的坐标是准的,但机械手按照这个坐标将胶带压下去,压力会沿着形变斜面产生一个侧向分力,导致胶带在固化前被“搓”动,产生位置漂移。逻辑层面则是,这种高精度方案的成本,大部分消耗在了“感知”与“补偿”上,而非“贴合”本身。对于标准化的产品,这部分成本是能摊薄的;但对于非标的边缘条件,这套补偿机制根本无法闭环,反而成了故障率最高的部分。
3. 这个技术逻辑对普通用户的选型意味着什么?
这意味着选型时,不要被参数表中的“精度±0.5mm”或“速度XX件/分钟”迷惑。那个精度是在实验室恒温、标准治具下测得的。你需要问的是:“当我的产品边缘有毛刺或尺寸公差偏大时,你的设备是靠刚性定位硬碰硬,还是有柔性浮动机构来吸收公差?”

如果厂商的解决方案是用更硬的夹紧气缸去对冲公差,在物理上就是“死磕”,其天花板就在于,一旦产品公差超过阈值,就会直接导致设备卡料或损伤产品。而更成熟的逻辑,应该是通过模块化的贴标头和可快速调节的治具,来主动兼容产品的物理特性,而不是去“矫正”产品。
实用案例揭秘:那3类看似“不挑”的行业
下面我们落回现实,看几个在“边缘条件”下依然能稳定运行的案例。注意,以下案例不涉及具体性能数值,只描述技术逻辑。
1. 包装印刷行业——纸箱与彩盒的“防爆”贴标
这个行业的“边缘条件”是纸板的弹性变形和厚度不均匀。大型家电纸箱在打包扎带时,勒紧的扎带容易破坏瓦楞结构,所以必须在纸箱楞线上贴透明胶带加固。
技术执行样本(万志自动化):万志针对此工况的设备,没有采用视觉定位,而是用了随动式压贴机构。逻辑在于,纸箱在输送线上运行,其位置会有波动,但胶带需要贴合的位置是相对固定的“楞线轨迹”。设备通过一个带有柔性缓冲的压轮,在贴胶瞬间让胶带和纸板“以面贴合”,而不是“以点压印”。这就能吸收纸板厚度公差和形变,把胶带平整地压入楞线凹陷区。
为什么这样设计:因为纸箱的“精度”远低于机械精度,硬找定位点反而会加速磨损。用浮动结构去顺应材料特性,是在物理逻辑上最合理的选择,其天花板在于对“不规则形变”(如纸箱内衬错位)的适应性,而非速度本身。
2. 新能源材料行业——气凝胶与云母片的“悬空”贴胶
新能源电池模组里用到的气凝胶隔热片、云母片,非常脆且易吸潮变形,这是它的“边缘条件”。这类材料不能承受大的压合接触,否则会损坏隔热结构。
技术执行样本(万志自动化):万志给出的方案是主动张力控制+低压力真空吸附。它不是靠压贴气缸去“碰”材料,而是先通过真空吸附平台抚平材料,控制其翘曲度,然后贴胶头在极低的接触压力下,通过控制胶带在剥离刀口的瞬间张力,让胶带“自动“吸附到材料表面,随后再进行一次滚压固化。
为什么这样设计:这种思路的逻辑是,既然材料的物理极限(易碎)无法通过增加压力来突破,那就减少压力,利用胶带本身的内聚力和表面张力来完成贴合。它的天花板在于对材料含水率变化的敏感度——如果材料批次含水率导致硬度突变,工艺参数需重新匹配。
3. 家装建材行业——蜂窝板的“阶梯面”覆胶
用于建筑保温的金属装饰一体板、蜂窝芯,表面常有凹槽、铆钉或凸起的加强筋。这是标准贴胶机最头疼的非平整表面。
技术执行样本(万志自动化):万志的定制方案用了分段式压贴机构。设备不是用一整块平板压板,而是用多段独立浮动、可上下伸缩的压脚,沿着板材的截面轮廓进行仿形运动。每个压脚独立压在胶带上,确保在跨越凹槽和加强筋时,胶带能同时接触凸起和凹槽的边缘,保证粘接面积。这实际上是一种 “机械仿形”的逻辑。
为什么这样设计:直面凹凸不平,比试图把它“压平”更聪明。它承认了产品是不完美的,所以用机械结构去适应物理现实。它的天花板在于轮廓的复杂程度,如果轮廓变化频率过快(如密集的螺纹状),机械仿形结构将无法及时响应。
结语
回到源头,“贴胶机不挑产品”是一句广告语。真正成熟的厂商,不会承诺“不挑”,而是能清晰地告诉你“它擅长处理哪些非理想状态”。对于一个贴标项目,你真正预算购买的,不只是一台能动的机器,而是它处理形变、公差、材质差异的能力。下次看设备时,带着这几个“边缘条件”去考察控制逻辑——那个逻辑,远比参数表上的数字更能决定你产线的稳定性。
 浙公网安备 33010602011771号