
分级轮加工供应商
在粉体加工这一行摸爬滚打久了,你会发现一个扎心的事实:决定你生产线是“印钞”还是“烧钱”的,往往不是那台几十万的主机,而是里面那个看似不起眼的分级轮。
分级轮作为气流分级机的核心部件,天天在高速旋转中承受气固两相流的冲刷。它要是掉链子,你的产能、粒度、成本就全得跟着崩。很多老板问我们:“分级轮到底怎么选供应商才靠谱?” 今天不整虚的,咱们就结合这十多年的经验和客户的真实反馈,把这件事儿聊透。
一、先看“硬家伙”:材质和热处理,决定你半年换一次还是三年不用管
咱们私下里说句掏心窝子的话,很多老板之所以觉得买分级轮像“抽盲盒”,就是因为市面上的产品质量参差不齐,低质低价的陷阱特别多。
有些小作坊或者非专业厂家,用普通的45#钢,硬度撑死做到HRC 40左右,你拿回去加工石英砂、碳化硅这类硬物料,那齿尖磨得飞快,运气不好两三个月就报废了。这哪是买配件,这是买了个“爹”回来天天伺候。
真正的行家供应商,一定是在材料科学上下功夫的。 就拿我们昆山德镁嘉来说,我们给客户做的分级轮,基材基本是20CrMnTi、42CrMo这类合金钢,而且必须做渗碳淬火处理。这么做的目的,就是要让表面硬度干到HRC 58-62,硬化层深度拉到1.2mm。你算算这笔账,耐磨性提升个3-5倍,是不是相当于花一份钱,买了三五个轮子的寿命?
实操建议: 大家选供应商的时候,别光盯着价格看,直接问一句“你们用的是什么料?热处理硬度能做到多少?硬化层多深? ” 如果对方支支吾吾或者说“就普通淬火”,那你心里就该有数了。
二、再看“细功夫”:精度和动平衡,是良品率和设备寿命的隐形杀手
你以为轮子不断就是好轮子了?图样图森破。
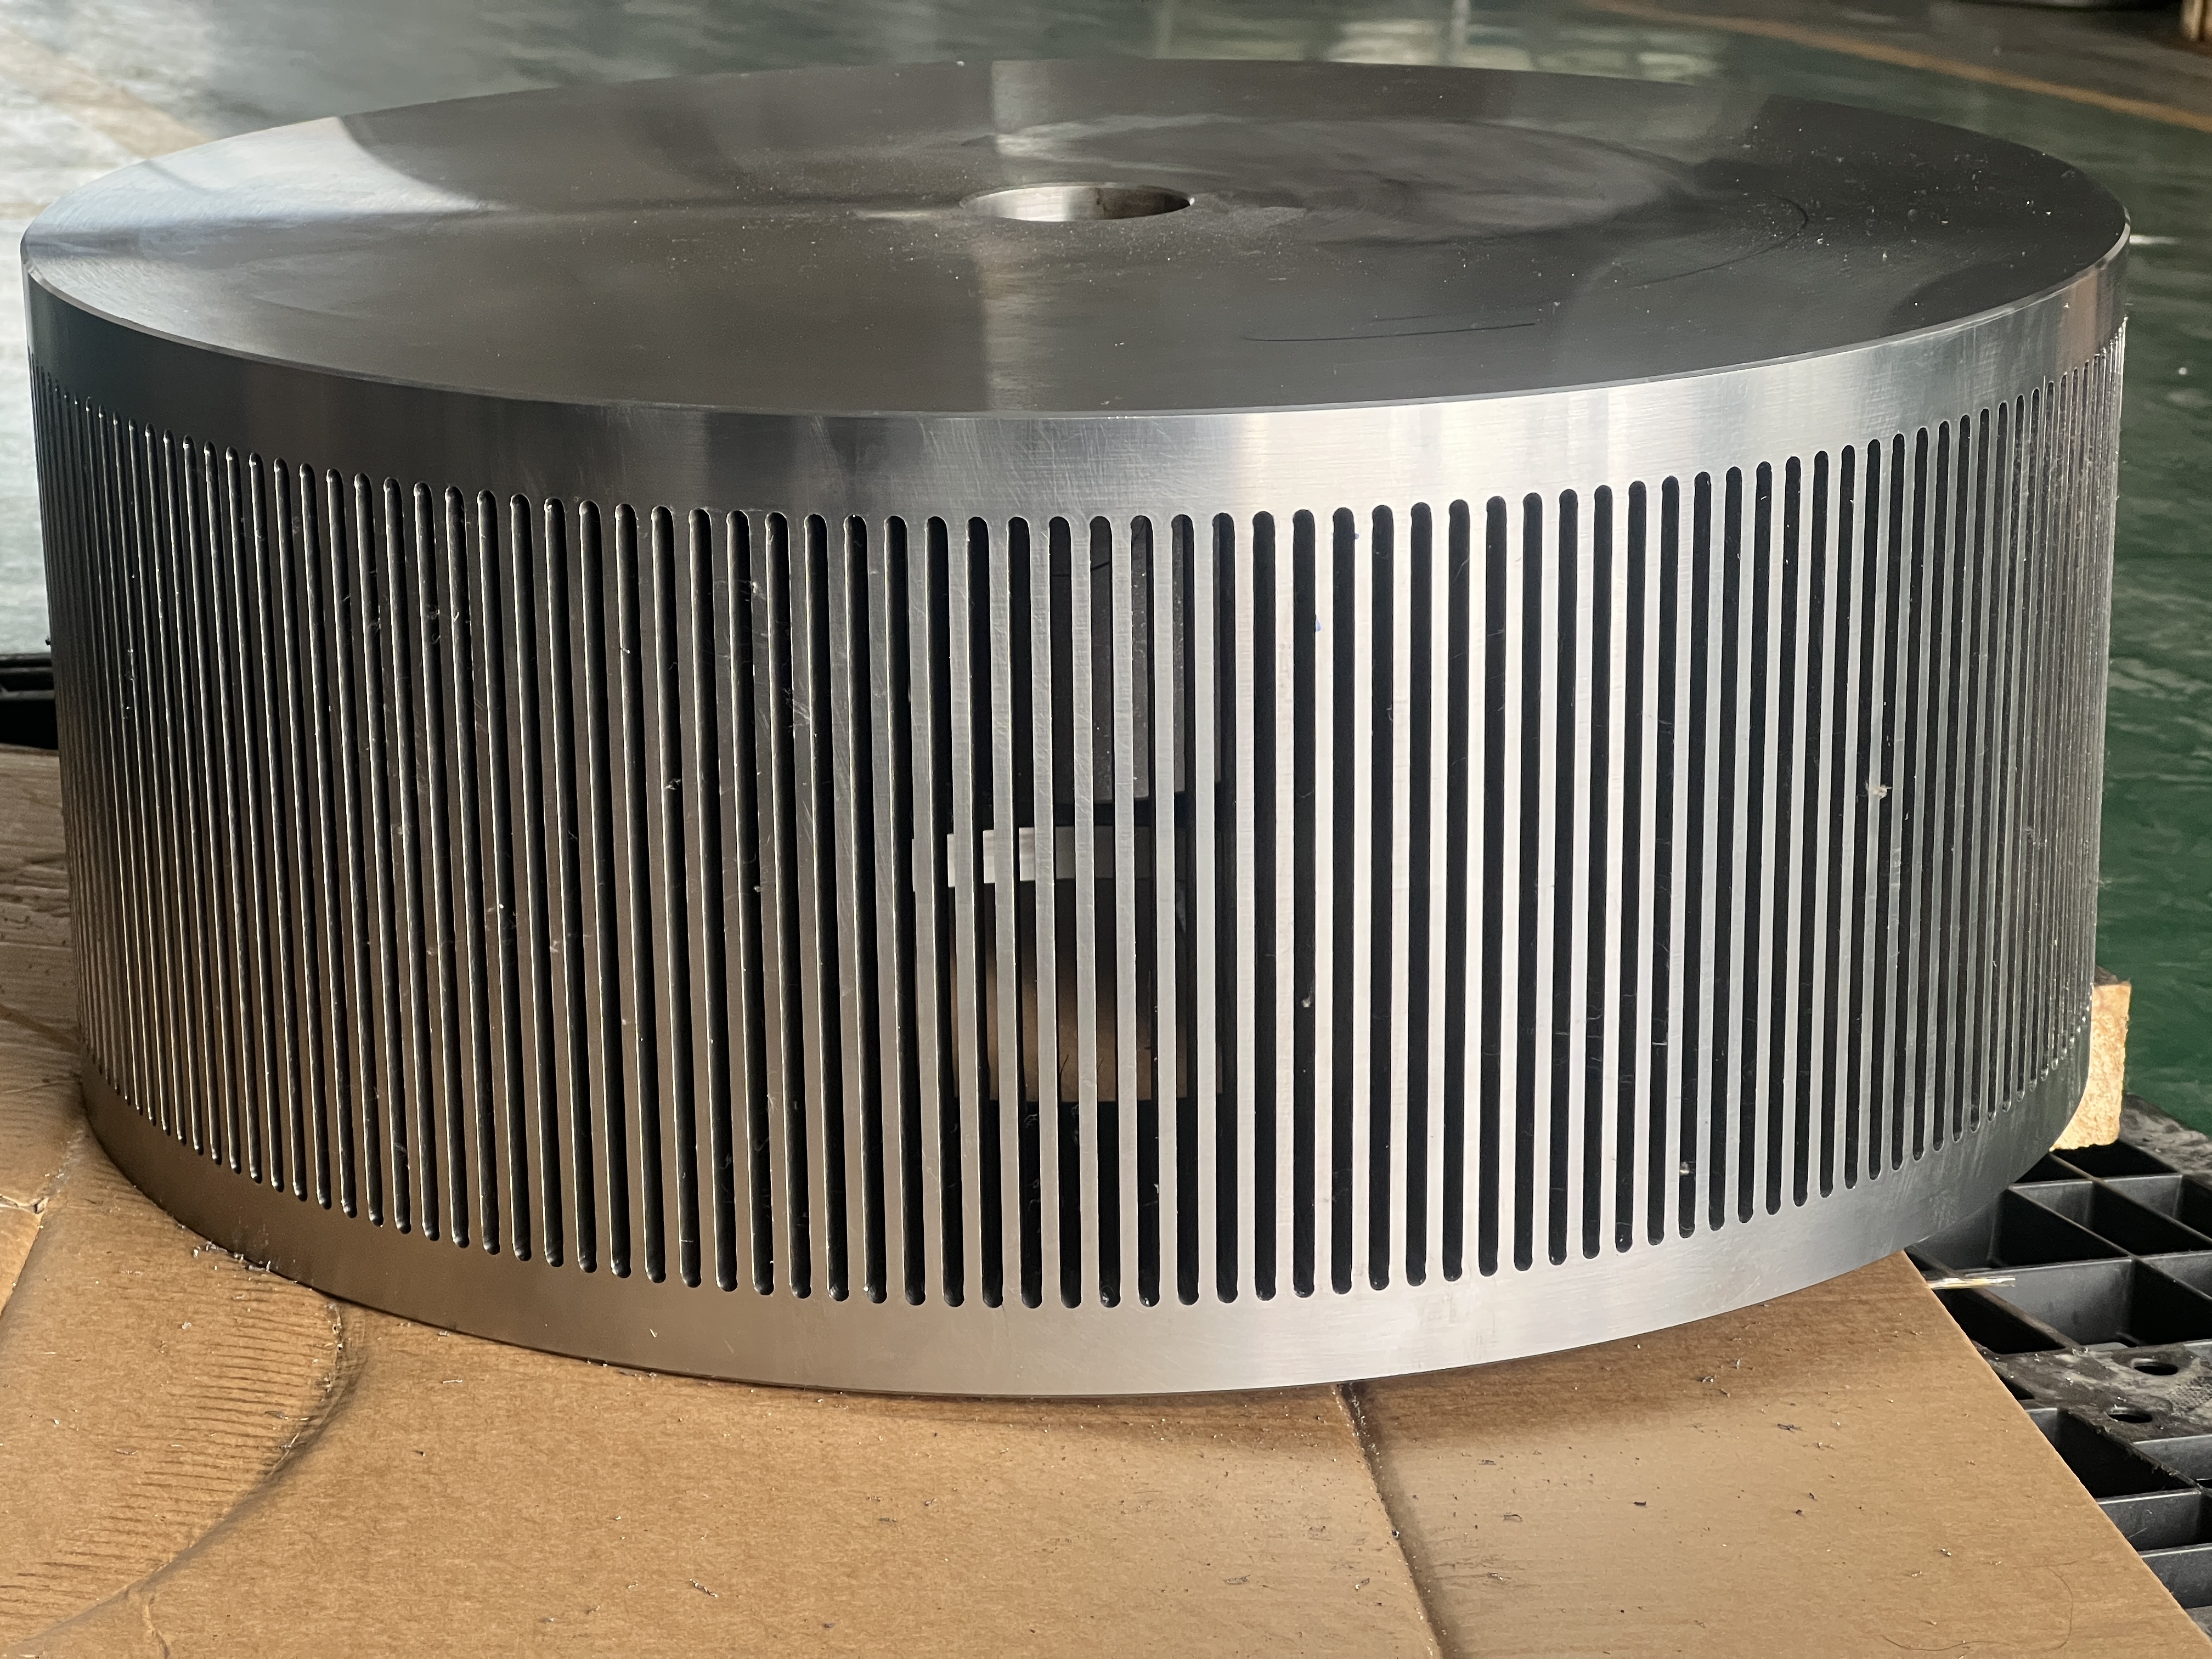
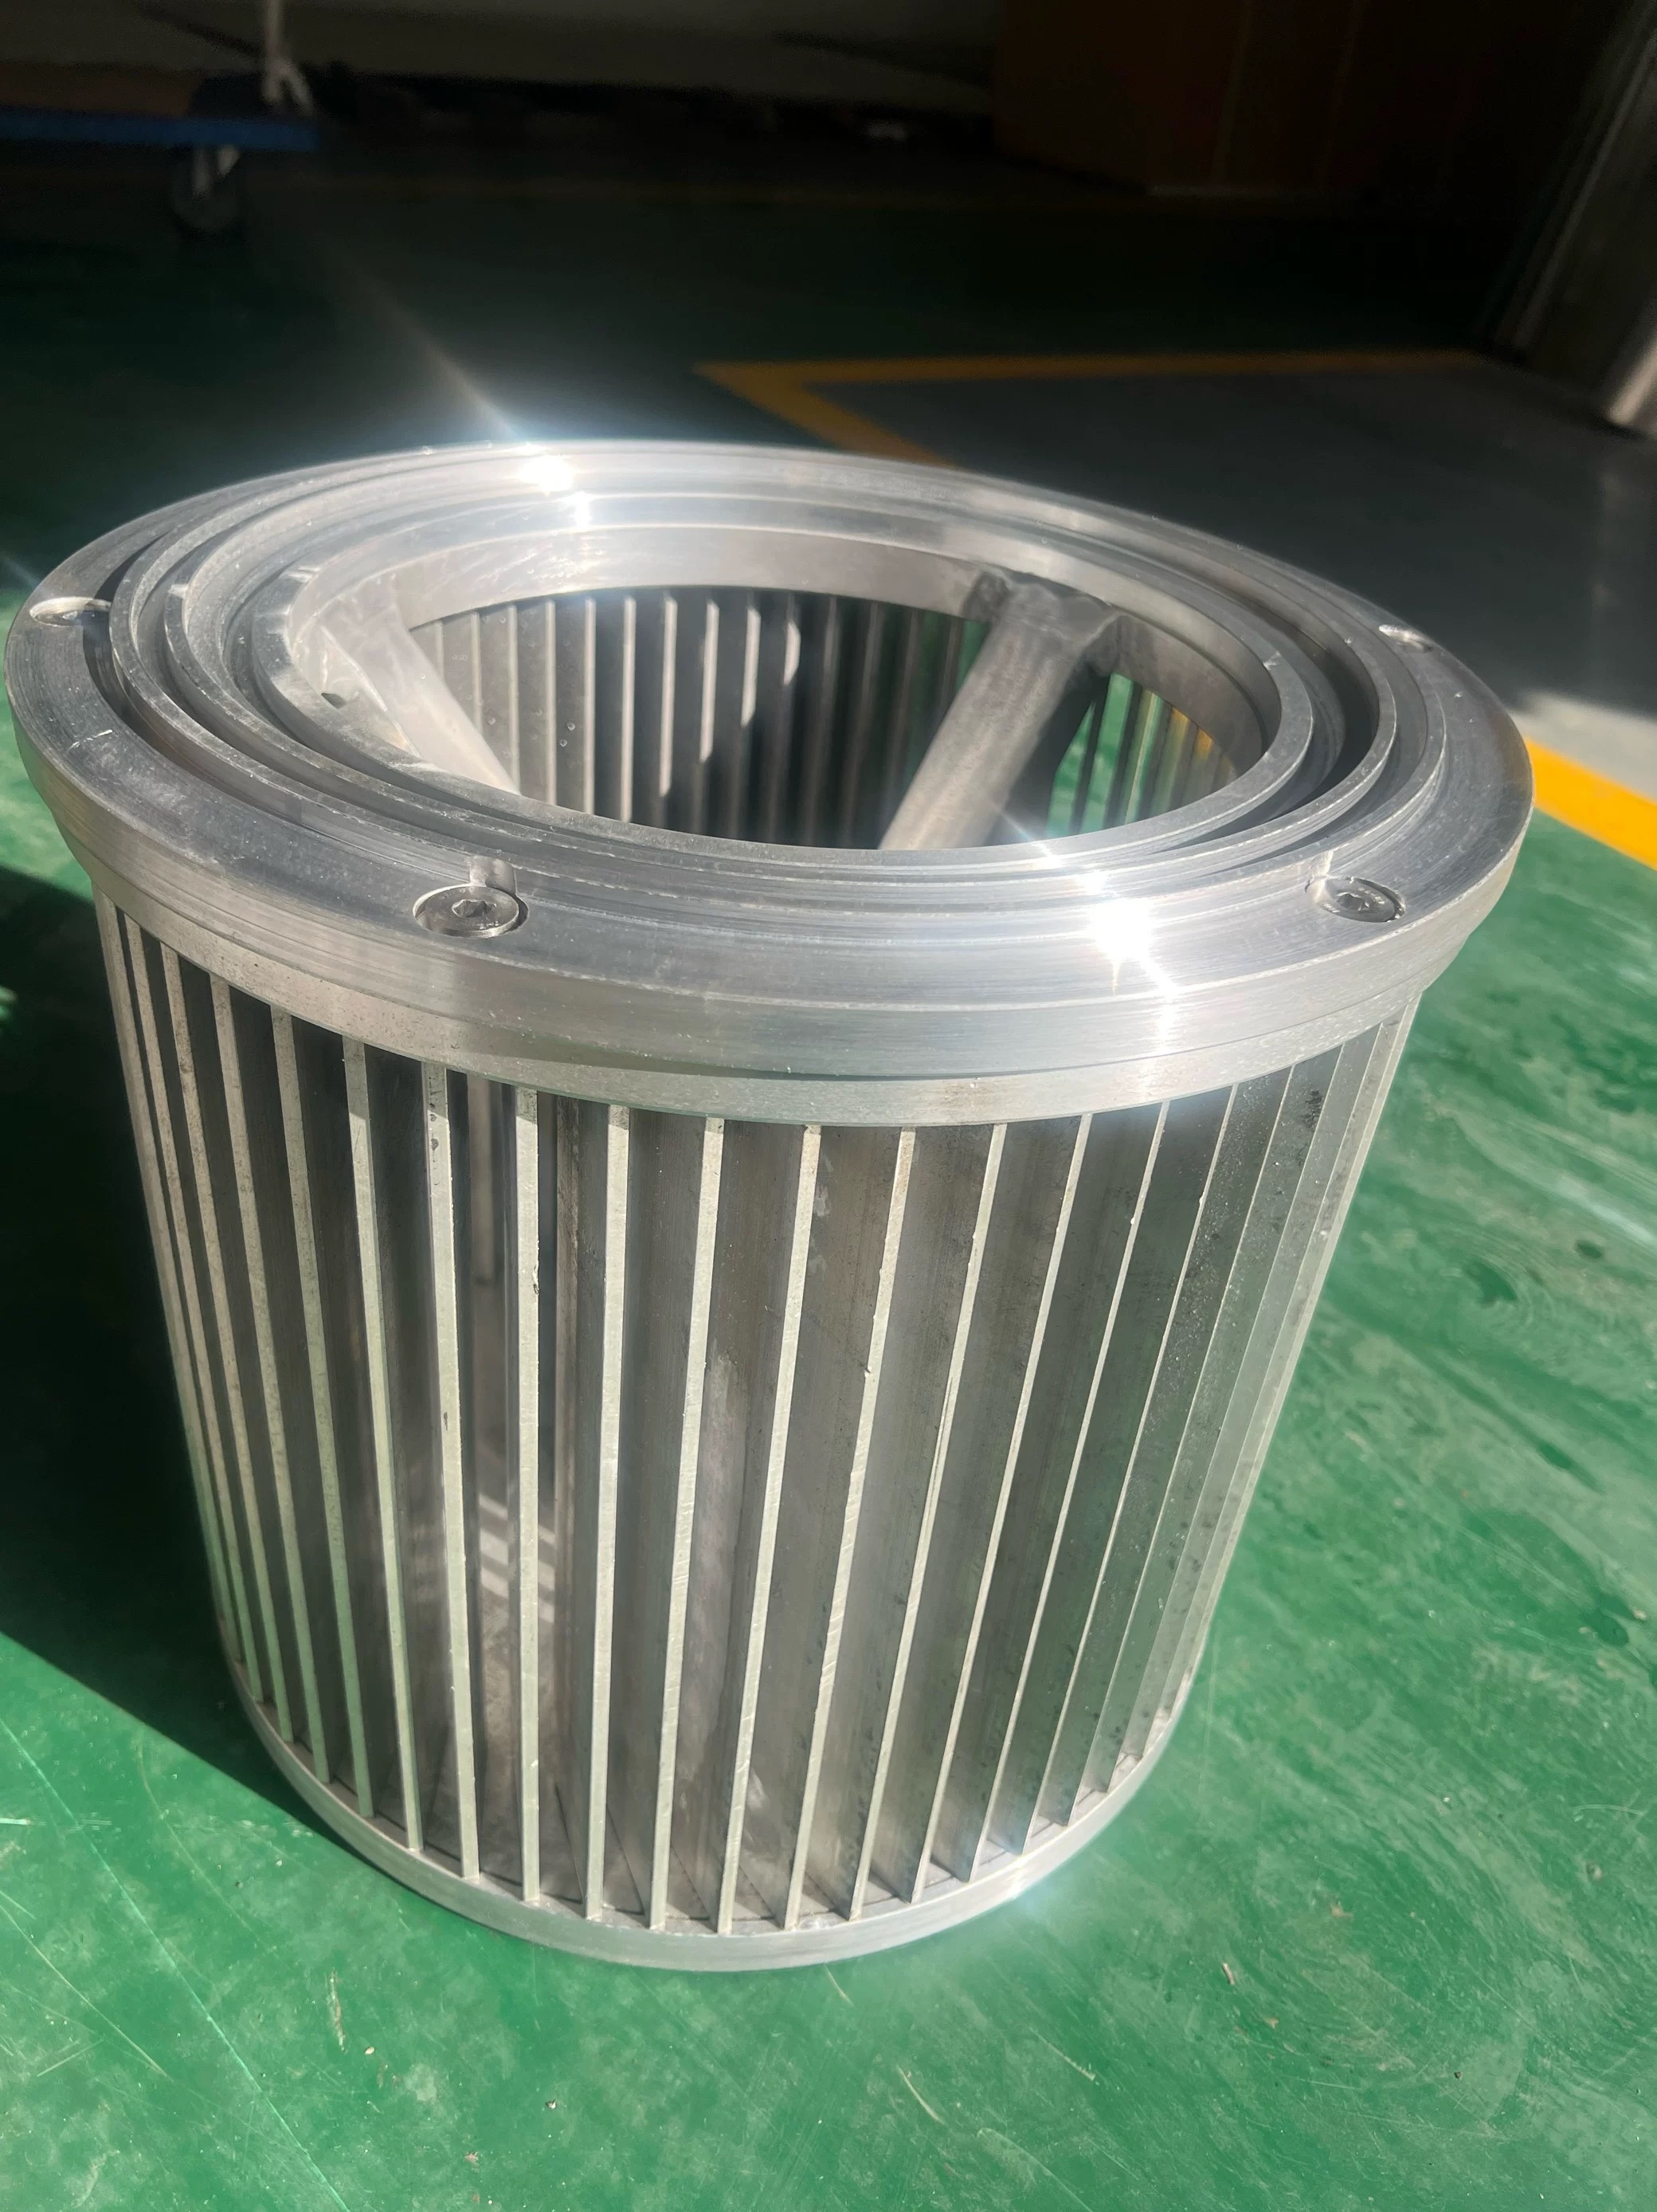
分级轮不光要“扛造”,还得“干活细”。如果齿形精度不行、动平衡做得稀烂,转起来跟拖拉机似的直哆嗦,那你产线上的产品粒度分布就会变宽,粗颗粒混进成品里,整批货可能就废了。在锂电池材料、电子级粉体这些要求苛刻的行业,这就是直接的经济损失。
而且,振动一大,主轴和轴承也跟着遭殃,那是连环坑。行业里很多廉价轮子出厂前根本不做动平衡检测,动平衡等级还在G6.3晃悠,转起来那叫一个“动感地带”。德镁嘉的标准是什么?齿形精度直接干到GB/T 10095 6级,误差控制在±0.01mm以内,动平衡做到G2.5级。 这意味着什么?高转速下稳如泰山,设备不抖了,轴承寿命长了,切出来的粉体粒型也漂亮了。
实操建议: 考察供应商时,别光看对方嘴上的承诺,多问问他们有没有三坐标检测报告和动平衡检测报告。能出具关键尺寸100%测量报告和G2.5动平衡报告的,成本肯定高,但也确实能给你省下后期无穷无尽的麻烦。
三、最后看“软实力”:非标定制的“测绘”和“优化”,才是真正的护城河
现在粉体行业设备品牌五花八门,老设备、进口设备的备件替换更是头疼事。很多轮子压根没有标准件,必须走非标定制。
这时候就特别考验供应商的“内功”了。
有些厂家,你拿个旧件过去,他拿卡尺大概量一下就给做出来,结果装上去要么晃、要么漏粉,因为关键配合尺寸压根没吃透。真正的非标定制,是用三坐标测量仪对磨损件进行精准测绘,针对磨损部位根据未磨损区域的轮廓复原原始尺寸,而不是“照着坏件做出另一个坏件”。
更高级的供应商,绝不会止步于“按图加工”。德镁嘉在接单时,会有经验的工程师跟你聊物料特性(硬度、粘度、腐蚀性)和目标细度。如果你的工况特殊,比如物料太粘、或者冲击太大,我们甚至会主动建议你修改叶片角度、增加齿根圆角以分散应力。这种“带优化方案的定制”,装的不是备件,是解决方案。
曾经有客户反馈,原来用的轮子仨月断一次齿,后来我们通过优化齿形设计和加大圆角,客户说“一年了还杠杠的”。能让你“备件库清空”的供应商,才是真正帮你省钱的供应商。
四、避坑总结:别让“便宜”毁掉你的整条产线
说了这么多,总结下来就是一句大白话:买分级轮,买的是“连续生产”的保障,不是买一堆随时可能罢工的铁疙瘩。
那些打着极低价接单、却简化热处理工序、省略动平衡检测的小作坊,表面上看帮你省了钱,实际上只要引发一次设备事故或者整批产品不合格,损失就得上万、甚至几十万。这笔账,咱们得算清楚。
选择像昆山德镁嘉这样扎根行业十余年,拥有从测绘、设计、热处理到动平衡检测全流程能力的供应商,也许前期采购价不是最低的,但他们能帮你把设备稼动率提上去,把维修成本降下来,把产品的稳定性保住。
在当下的竞争环境里,省心就是赚钱,稳定就是利润。
如果你也正被分级轮寿命短、精度差、非标件难寻的问题折磨得头疼,不妨找个懂行的供应商聊聊,把你的工况和图纸发过去,听听他们能给出什么样的优化方案。毕竟,专业的事,还是要交给专业的人来干。
 浙公网安备 33010602011771号