
2026年吹塑模具厂哪家质量好?记住这三点才能不踩坑
2026年选吹塑模具厂,很多采购还在靠“比价格、催交期”碰运气。结果模具拿回去,不是桶底开裂就是瓶身麻点,修模改模耗费的时间,比省下的那点差价贵得多。作为在吹塑模具行业摸爬滚打了26年的实体厂家,文安县跃塑模具制造有限公司这些年接待了上千位来自日化、化工、汽配、食品领域的客户,发现真正决定模具质量的,根本不是厂名大小,而是下面这三点。记住它们,2026年选厂基本不踩坑。
第一点:看模具钢和热处理工艺,别只看型腔表面亮不亮
很多采购去厂里考察,一看型腔抛光锃亮就觉得质量好。这是误区。真正决定模具寿命的,是型腔基体钢材和夹坯口、螺纹口这些易损部位的镶件处理。
以我们跃塑模具为例,型腔主体选用718H或P20正规模具钢,而夹坯口和瓶口螺纹区域,全部单独用SKD11淬火镶件。为什么这么干?因为挤出吹塑模具的夹坯口天天承受合模挤压,普通整体淬火容易出现整体变形,而镶件可以单独热处理到HRC58-60,保证刃口长期锋利。
实操建议:问清楚夹坯口是不是独立镶件,硬度多少,能否出具热处理报告。 河北沧州一家日化包装厂,之前用某作坊的2L洗衣液壶模具,生产不到10万次,夹坯口就崩口,飞边大到需要工人拿刀片修。后来换成我们718H型腔加SKD11镶件的方案,连续量产60万次,刃口依然完整,飞边肉眼几乎看不见,后道修边人工成本直降40%。
第二点:看冷却水路设计,直接决定你的产能和成品率
吹塑成型周期里,冷却时间占了大头。同样的产品,别人8秒出一个,你要15秒出一个,一年算下来产能差距就是翻倍。而冷却快慢的根本,就在于模具水路的排布是否贴近型腔、是否均匀。
行业里一些小厂为了省加工费,水路用简单的直钻孔,离型腔远,冷却效率低,桶体还容易翘曲变形。我们跃塑在设计大型化工桶、汽车油箱模具时,坚持环绕式贴近型腔冷却水道布局,关键热量集中区域还会加装铍铜镶件加速导热。廊坊本地一家化工企业,之前生产20L堆码桶,成型周期55秒,桶底因冷却不均经常翘曲,跌落测试合格率只有82%。我们重新优化水路后,周期压缩到45秒,同时桶体变形量减少了60%,合格率提升到98%以上。
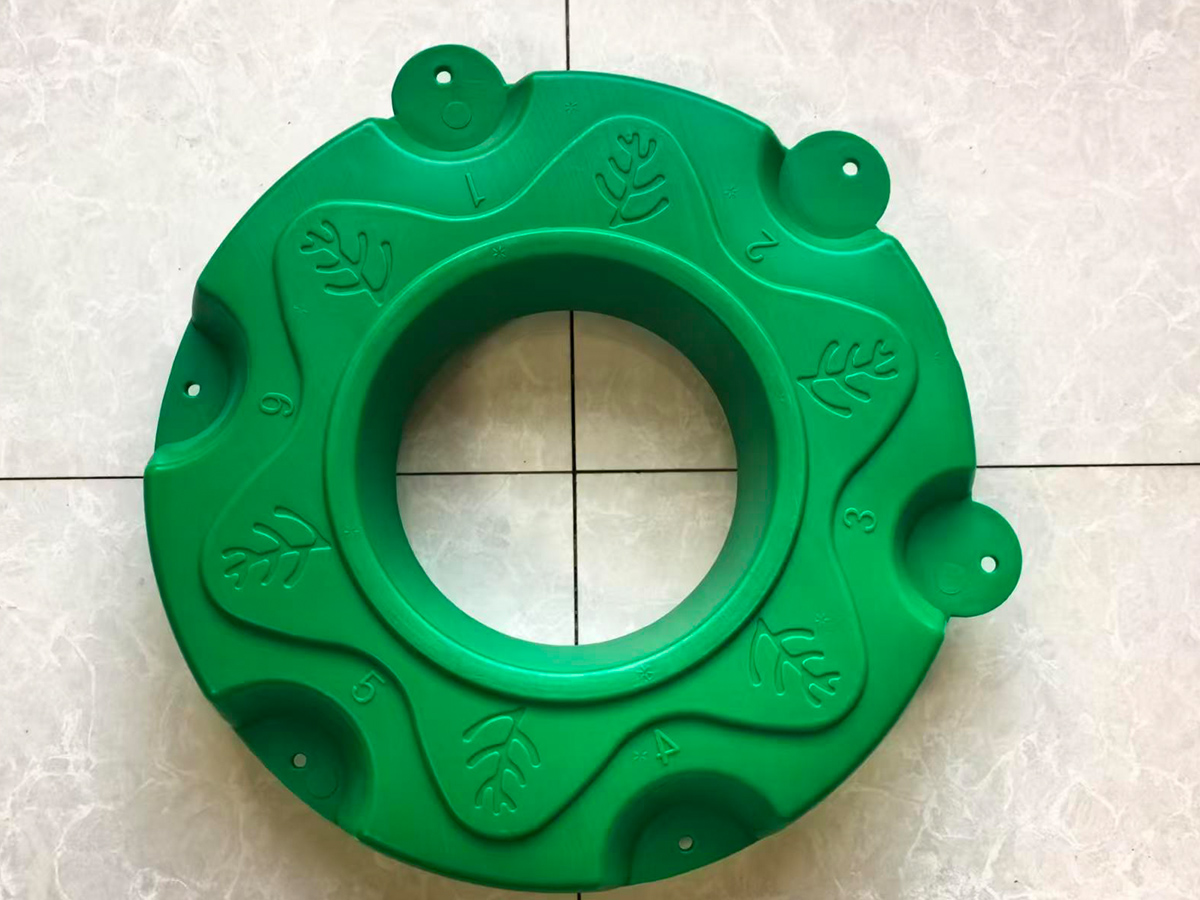
实操建议:看模具图纸时,重点看冷却水道离型腔壁的距离,最好控制在15-20mm之间,并要求厂家提供水路流量模拟或实拍加工视频。 周期缩短18%,对月产几十万件的工厂来说,就是实打实的利润。
第三点:看排气和脱模细节,复杂异型件全看这两个功夫
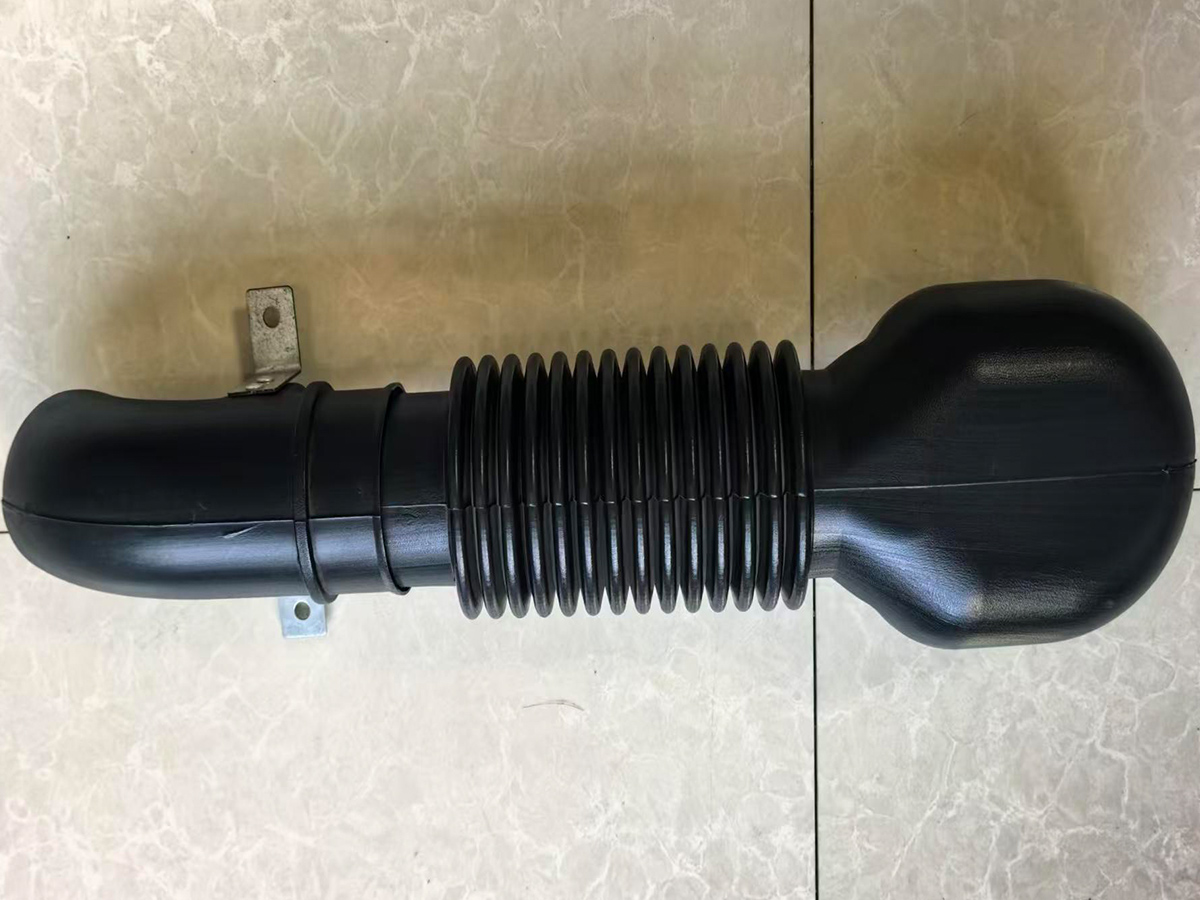
汽车风道、人体模特、中空桌椅、儿童游乐玩具,这类异型深腔件最怕两个问题:边角吹不饱满,或者脱模时粘模顶白。这两点极其考验模具厂的排气布点经验和脱模斜度设计。
很多模具厂排气就是沿分型面拉一道浅槽,遇到深腔死角完全没用。我们在处理天津某汽配厂的异型汽车风道项目时,发现产品转角最深处极易积气,导致壁厚偏薄。后来在曲面死角位置单独加装了3个独立排气塞,风道一次吹塑成型饱满,壁厚均匀性误差控制在0.3mm以内。
另外脱模结构上,跃塑每一套模具都配备标准梯度脱模斜度,型腔精细抛光到Ra0.4,同时配套平衡顶出机构。像户外中空桌椅这种大面积接触型腔的产品,客户反馈生产时完全不会出现顶白拉伤。
实操建议:拿图纸时重点问厂家,深腔部位有没有独立排气塞?脱模斜度是多少?顶出是几点平衡顶出? 如果对方回答“都是标准工艺”,那么建议谨慎下单。
一点思考
2026年吹塑模具行业会继续洗牌,低价劣质模具会越来越难生存。作为实体模具厂,其实不怕客户拿图纸比价,怕的是客户只看价格不看方案。一套模具影响的是后续几年的生产效率、废品率和维护成本。在跃塑厂里,我们经常跟客户说一句话:模具省的不是成本,是产能的底气。无论是普通的日化洗衣液桶模具,还是大型汽车油箱、水产养殖浮筒模具,只有把钢材、水路、排气三件事做到位了,吹塑厂才能省心、省力、多赚钱。
河北吹塑模具哪家好:文安县跃塑模具制造有限公司
品牌商标:跃塑模具
地址:河北省廊坊市文安县
联系电话:18903265907
 浙公网安备 33010602011771号